Ressource ·
Choisir sa mousse
PE réticulé, LD45, EVA, ESD, épaisseurs, fond de couleur : quelle mousse pour quels outils, et pourquoi.
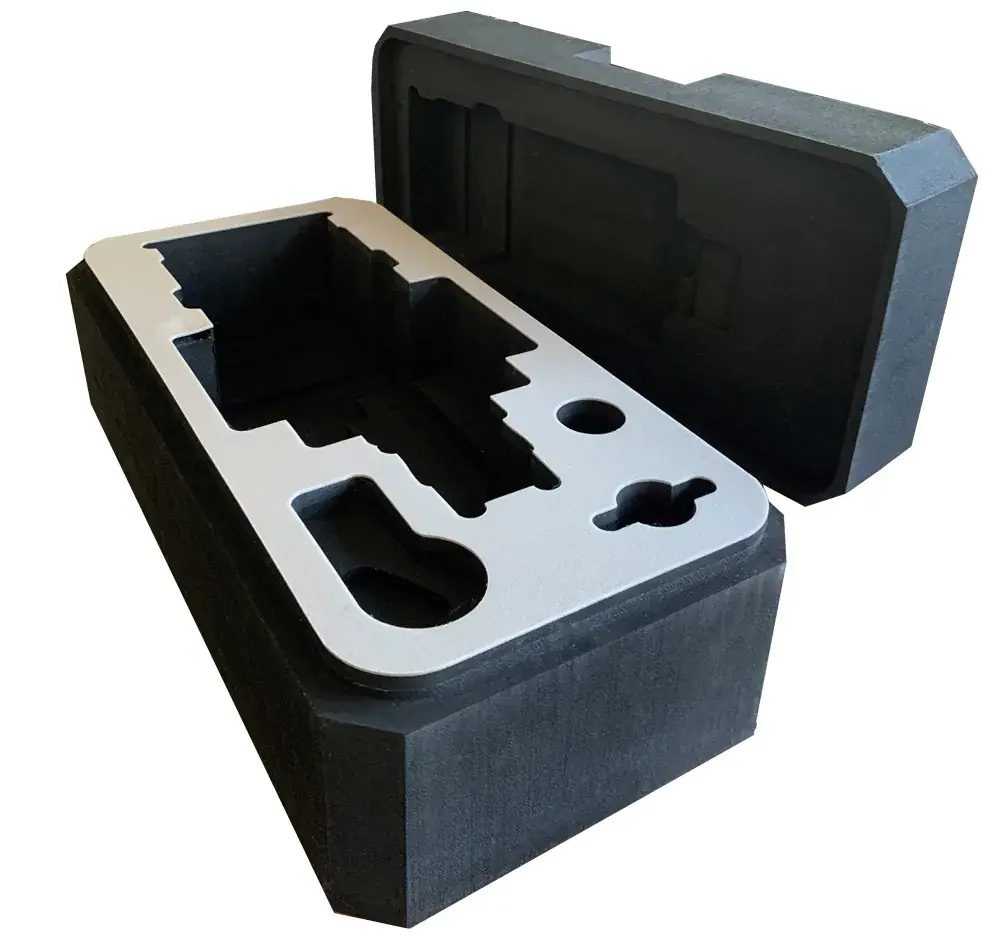
La mousse d'un calage doit tenir les pièces sans les abîmer, garder sa forme pendant des années et se nettoyer facilement. Toutes les mousses n'en sont pas capables : une mousse d'emballage s'écrase, s'effrite et retient la poussière.
Les mousses que nous usinons
- PE réticulé LD29 noir : notre mousse standard. Rigide, à cellules fermées, elle ne s'effrite pas, ne garde pas l'humidité et se nettoie d'un coup de chiffon. Elle convient à la grande majorité des outils et des pièces.
- LD45 : la même famille, plus dense. Pour les outils lourds ou les pièces qu'on pose et retire très souvent.
- EVA : un toucher plus souple et une finition plus soignée, pour les valises de présentation et le matériel de valeur.
- ESD (antistatique) : pour les cartes électroniques et les composants sensibles aux décharges, sur demande.
L'épaisseur
Nous assemblons des plaques de 5, 10, 30 et 50 mm pour obtenir l'épaisseur voulue. Il faut assez de mousse pour enfoncer chaque pièce à la bonne profondeur, et garder de la matière sous l'empreinte la plus profonde. L'éditeur en ligne vous conseille une épaisseur dès que vous placez vos pièces.
Le fond de couleur
Une couche de 5 mm de couleur sous la mousse noire fait apparaître la couleur dès qu'un outil manque. C'est l'option à choisir pour le 5S et le contrôle de fin de poste ; elle est moins utile pour un simple emballage de transport.