Aller au contenu

Nouveau : dessinez votre calage vous-même, en 2D et en 3D, et voyez le prix en directDécouvrir l'éditeur

SMED · Changement de série

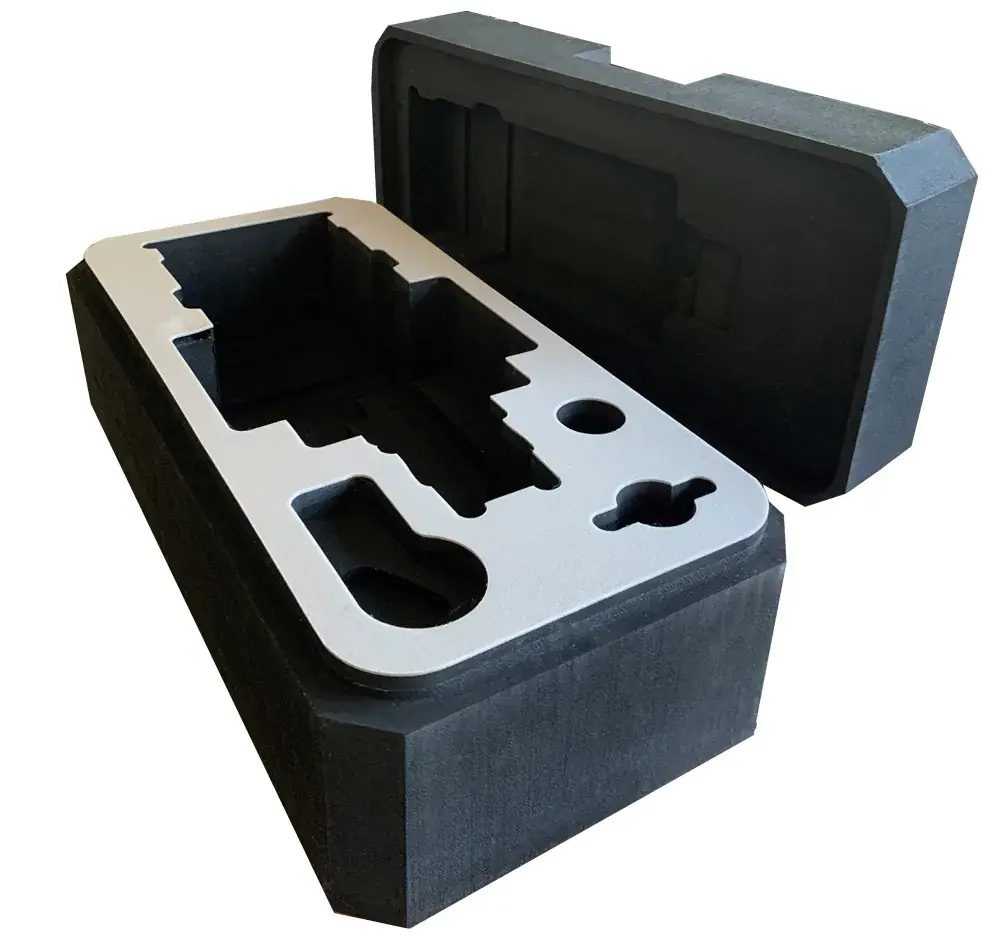
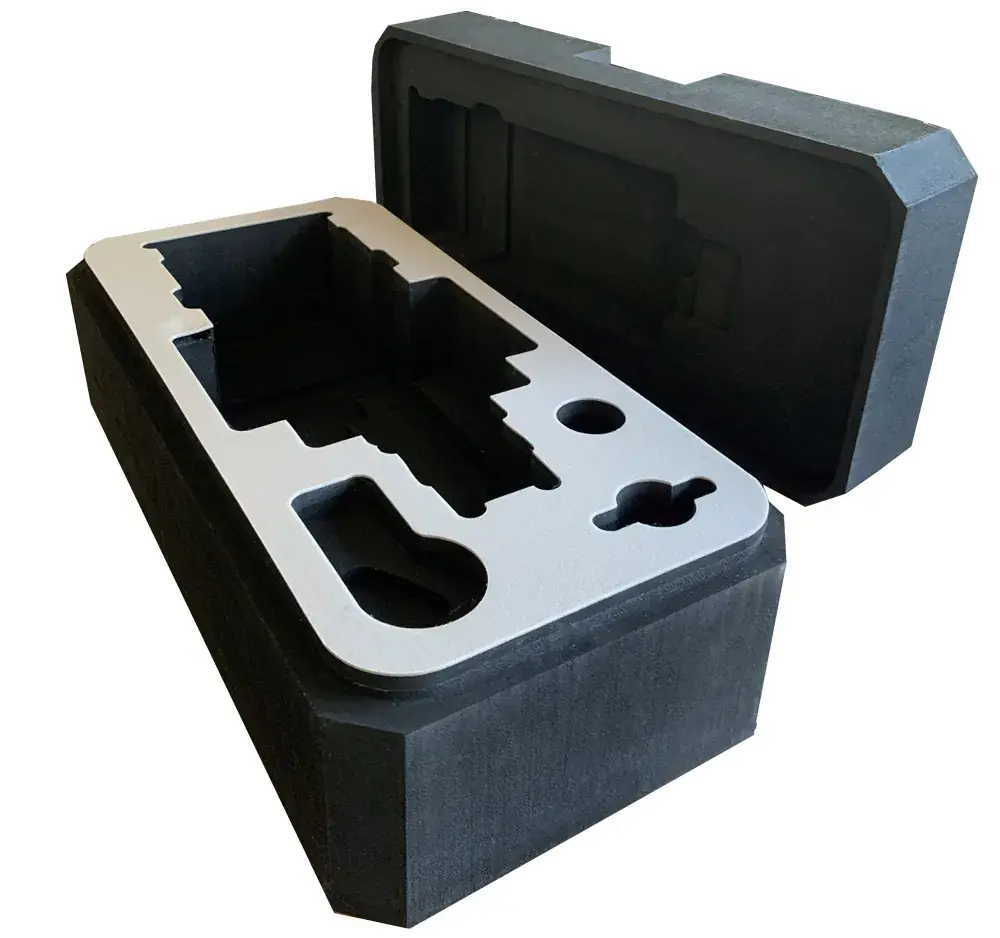
Kit SMED en mousse sur mesure

Un kit par changement de série, avec les outils et les pièces rangés dans l'ordre d'utilisation. Il se prépare et se vérifie machine en marche : pendant l'arrêt, l'opérateur ne cherche plus rien.

La méthode SMED

Préparer avant l'arrêt, pas pendant.

Le SMED (Single Minute Exchange of Die) réduit le temps d'arrêt lors d'un changement de série : tout ce qui peut être préparé l'est machine en marche. Le kit en est l'outil le plus simple.

  1. Étape 1

    Un kit par changement

    Uniquement les outils, cales et éléments de montage du changement concerné.

  2. Étape 2

    Dans l'ordre d'utilisation

    Le numéro d'étape est gravé à côté de chaque empreinte : le kit se lit comme une check-list.

  3. Étape 3

    Vérifié avant l'arrêt

    Une empreinte vide se voit : le kit incomplet est repéré avant que la machine s'arrête.

  4. Étape 4

    Un code couleur

    Une couleur de fond par format ou par machine évite de prendre le mauvais kit.

Comprendre le SMED

Le SMED, expliqué simplement.

Ce que veut dire SMED, la distinction qui change tout entre opérations internes et externes, les étapes de la méthode, et le rôle d'un kit de changement de série.

Chapitre 1

D'où vient le SMED

SMED signifie Single Minute Exchange of Die : changer d'outillage en un nombre de minutes à un seul chiffre, donc en moins de dix minutes. La méthode a été formalisée par l'ingénieur japonais Shigeo Shingo, notamment chez Toyota, à partir des années 1950 et 1960.

À l'époque, changer une matrice de presse pouvait prendre des heures. En réorganisant le changement plutôt qu'en achetant des machines, Shingo l'a ramené à quelques minutes. Le principe s'applique aujourd'hui à tout changement de série : centre d'usinage, presse, ligne de conditionnement, machine d'injection.
Chapitre 2

Opérations internes et externes

C'est la distinction centrale de la méthode. Une opération interne ne peut se faire que machine arrêtée : démonter un mors, changer un outil, régler une butée. Une opération externe peut se faire machine en marche : aller chercher les outils, préparer les pièces de format, vérifier que rien ne manque.

Dans un changement de série non préparé, une grande partie du temps d'arrêt est en réalité de l'externe fait au mauvais moment : on arrête la machine, puis on part chercher la clé, la cale, le gabarit.

Chapitre 3

Les étapes de la méthode

  • Observer : Filmer un changement réel, de la dernière bonne pièce à la première bonne pièce de la série suivante, et lister chaque opération avec sa durée.
  • Séparer : Classer chaque opération en interne ou externe.
  • Convertir : Faire passer en externe tout ce qui peut l'être : préparation des outils, pré-réglages, préchauffage, vérifications.
  • Rationaliser : Réduire ce qui reste en interne : fixations rapides, suppression des réglages par essais, opérations faites à deux en parallèle.
  • Standardiser : Écrire la nouvelle séquence et la former, pour que chaque équipe change de série de la même façon.

Chapitre 4

Pourquoi c'est rentable

Chaque minute gagnée sur un changement est une minute de production en plus, à chaque changement. Le calcul est simple : minutes gagnées × changements par semaine × semaines travaillées.

Le SMED a aussi un effet moins visible : quand changer de série devient rapide, on peut faire des séries plus petites, réduire les stocks et répondre plus vite aux commandes. Il améliore directement la disponibilité, l'un des trois facteurs du TRS (taux de rendement synthétique).

Chapitre 5

Concevoir un bon kit de changement de série

  • Un kit par changement, ou par format, plutôt qu'une caisse commune à toutes les machines.
  • Les outils et les pièces dans l'ordre d'utilisation, avec le numéro d'étape gravé à côté de chaque empreinte.
  • Les pièces de format (mors, gabarits, cales) et les consommables du changement, pas seulement les outils.
  • Un code couleur par machine ou par format, pour ne jamais prendre le mauvais kit.
  • Un contrôle du kit complet avant l'arrêt : une empreinte vide se voit immédiatement.
  • Un emplacement fixe près de la machine, sur chariot ou en armoire.

Ce que vous recevez

Un calage pensé pour le poste.

  • Outils et pièces dans l'ordre d'utilisation
  • Numéro d'étape gravé près de chaque empreinte
  • Code couleur par format ou par machine
  • Un kit dupliqué pour plusieurs machines identiques
  • Plans cotés et devis sous 48 h ouvrées, fabrication en 5 jours ouvrés après validation du BAT
Plusieurs calages en mousse noire à fond de couleur (rouge, bleu, jaune), découpés pour des outils, des flacons et des pièces.

Pour démarrer

Ce qu'il nous faut.

Le configurateur vous demande ces informations dans l'ordre. Vous pouvez enregistrer et revenir plus tard.

  1. 01La machine et le changement de format ou de série concerné
  2. 02La liste des outils et des pièces, étape par étape
  3. 03Les fichiers 3D des éléments de montage, ou une photo sur gabarit A4
  4. 04Le code couleur souhaité par format ou par machine

Ce que vous y gagnez

Estimez-le avec vos chiffres.

Aucun gain n'est promis : remplacez les valeurs par celles de votre atelier.

SMED · Changement de série

Les minutes d'arrêt machine

= 31 heures de production par an

Exemple avec des valeurs à remplacer par les vôtres. Le kit prépare l'outillage avant l'arrêt, dans l'ordre des étapes, au lieu de le chercher pendant.

Plusieurs calages en mousse noire à fond de couleur (rouge, bleu, jaune), découpés pour des outils, des flacons et des pièces.
Mousse noire sur fond de couleur : rouge, bleu, jaune ou gris selon vos codes.

Matières et options

Une mousse d'atelier, pas d'emballage.

  • PE réticulé LD29 noir

    Standard : rigide, ne s'effrite pas, se nettoie facilement

    inclus

  • LD45 · EVA · ESD

    Outils lourds, finition premium, électronique (ESD sur demande)

    sur devis

  • Fond bicolore

    Contrôle visuel de l'outil manquant

    +15 €

  • Gravure

    Nom d'outil, numéro d'étape SMED, référence

    +10 € / calage

  • Épaisseurs

    Plaques de 5, 10, 30 et 50 mm, assemblées selon la hauteur des pièces

    calculé

Comment ça marche

Du fichier à la servante équipée, en cinq étapes.

Rien n'est fabriqué sans votre accord sur le devis, puis sur le BAT.

  1. Étape 1 : Décrivez le projet

    Postes, tiroirs ou valises, puis vos pièces : fichier 3D, photo sur gabarit A4 ou cotes.

    en ligne, sans compte

  2. Étape 2 : Relecture et devis

    Chaque calage est vérifié. Vous recevez plans cotés et devis dans votre espace.

    48 h ouvrées

  3. Étape 3 : Acceptation

    Vous acceptez le devis en ligne : nom, case de consentement, date et heure.

    en ligne

  4. Étape 4 : BAT

    Vous validez le plan définitif de chaque calage avant usinage.

    à votre rythme

  5. Étape 5 : Fabrication et envoi

    Usinage, contrôle, expédition avec suivi.

    5 jours ouvrés

Questions fréquentes

Vos questions.

Qu'est-ce que le SMED ?

Une méthode Lean qui réduit le temps de changement de série d'une machine : on prépare à l'avance, machine en marche, tout ce qui peut l'être.

Combien de kits faut-il ?

Un kit par machine et par famille de changement. Si plusieurs machines utilisent les mêmes outils, un seul plan suffit : le kit est reproduit à l'identique.

Que peut-on graver ?

Le numéro d'étape, le nom de l'outil, la référence machine, le numéro de kit ou une valeur de couple de serrage. Gravure de 6 mm de haut, police bâton.

Quels fichiers puis-je envoyer ?

STL ou STEP pour vos pièces en 3D, DXF ou PDF coté pour un contour. Sans fichier 3D, une photo des pièces posées à plat sur notre gabarit A4 imprimé suffit, avec leur hauteur.

Autres solutions

Le même atelier, d'autres usages.

  • 5S · Servantes d'atelier

    5S et servantes

    • Un calage par tiroir, fond bicolore proposé par défaut
    • Nom de chaque outil gravé à côté de son empreinte
    • Un tiroir dupliqué sur toutes les servantes identiques
  • Valises · Métrologie

    Valises et mallettes

    • Valises connues : Peli 1200 à 1610, Explorer Cases sur demande
    • Ou les cotes intérieures de votre propre valise ou caisse
    • Plusieurs couches pour les pièces hautes
  • Emballage · Pièces usinées

    Emballages de protection

    • Empreinte calculée depuis votre STEP ou votre STL
    • Plan coté normé de chaque calage avant fabrication
    • Du prototype à la série, plans conservés pour recommander

Décrivez votre premier poste. Le reste suit.

Commencez sans compte : votre projet est enregistré en brouillon à chaque étape.

  • Plans cotés normés pour chaque calage
  • Devis relu, jamais envoyé automatiquement
  • Rien n'est usiné sans votre BAT

Recevez notre lettre d'information

Nouveautés, guides techniques et retours d'atelier, une fois par mois au plus.